Cách kiểm soát chiều sâu cắt bảo vệ mặt bàn hút chân không
Hướng dẫn kiểm soát thông số Overcut trên phần mềm DXF TO NC PLUS giúp giảm nguy cơ hư hại mặt bàn hút chân không khi vận hành máy CNC nesting.
Việc phay phẳng hoặc thay thế tấm ván lót bàn hút (Spoilboard MDF 9mm) thường xuyên gây ảnh hưởng đến tiến độ sản xuất. Tình trạng dao cắt phạm sâu vào bề mặt bàn hút làm giảm lực giữ phôi, gây khó khăn trong quá trình gia công CNC.
Nguyên nhân gây hư hại mặt bàn hút chân không
Trong quá trình xuất file thủ công, việc thiết lập chiều sâu cắt (Cut Depth) không đồng đều là nguyên nhân chính dẫn đến hư hỏng bề mặt Spoilboard. Khi mũi dao ăn sâu quá mức từ 1mm đến 2mm, bề mặt ván lót bị xơ nát, dẫn đến hiện tượng hở khí và giảm lực hút chân không nhanh chóng.
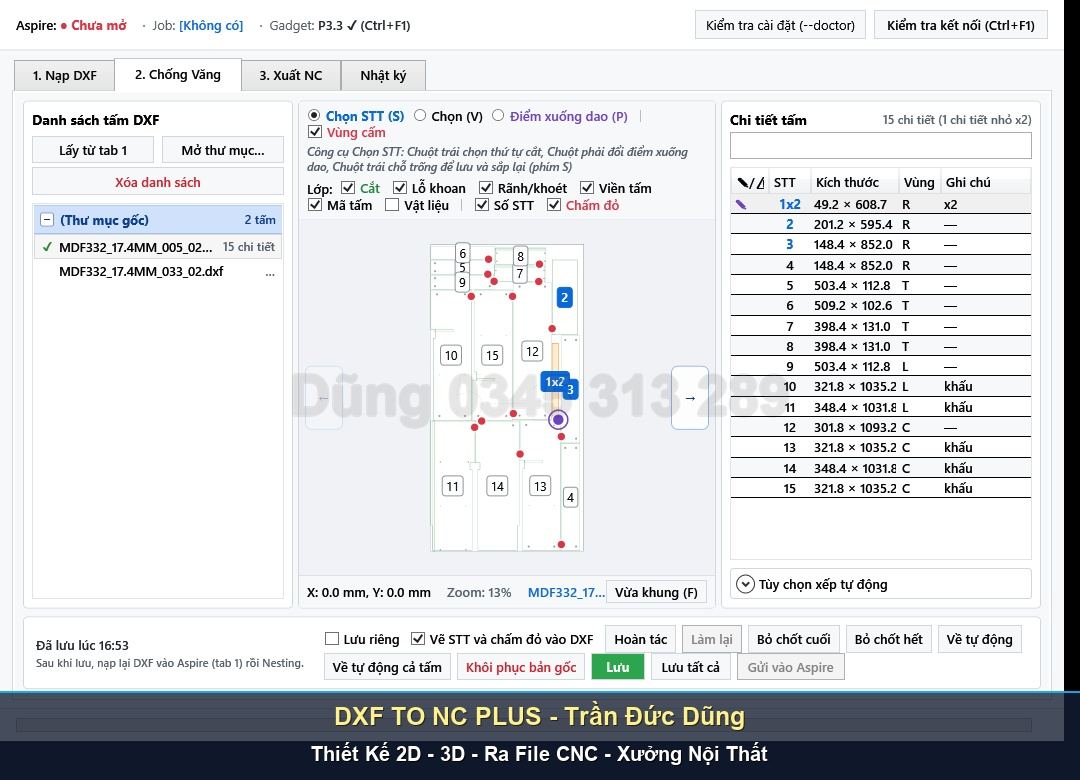
Kiểm soát chiều sâu cắt với DXF TO NC PLUS
Phần mềm DXF TO NC PLUS hỗ trợ người dùng kiểm soát thông số Overcut với độ chính xác đến 0.05mm. Việc thiết lập thông số này giúp điều chỉnh hành trình dao cắt phù hợp với độ dày ván và yêu cầu kỹ thuật.
Cụ thể, người vận hành có thể cấu hình mũi dao chỉ ăn phạm xuống bàn lót từ 0.2mm đến 0.3mm. Mức độ này hỗ trợ cắt đứt lớp melamine ở đáy ván mà không gây tổn hại đáng kể đến cấu trúc của tấm Spoilboard.
Lợi ích khi tối ưu hóa thông số cắt
Việc kiểm soát chính xác chiều sâu cắt giúp giảm tần suất phải phay lại hoặc thay mới tấm ván lót. Điều này hỗ trợ duy trì độ phẳng của mặt bàn và ổn định lực hút chân không trong thời gian dài.
Người dùng có thể trải nghiệm các tính năng này thông qua bản dùng thử 30 ngày của phần mềm DXF TO NC PLUS.
Xem thêm DXF TO NC PLUS và các bài hướng dẫn.
Câu hỏi thường gặp
Thông số Overcut trên DXF TO NC PLUS có thể chỉnh chính xác bao nhiêu?
Thông số Overcut trên phần mềm có thể được kiểm soát với độ chính xác đến 0.05mm.
Mức ăn dao phạm xuống bàn lót bao nhiêu là phù hợp?
Mức ăn dao phạm từ 0.2mm đến 0.3mm là khoảng cách phù hợp để cắt đứt lớp melamine đáy mà không gây tổn hại lớn đến tấm Spoilboard.
Kênh chính thức
Tất cả bài viết, video và phần mềm đều dẫn về cùng một nơi. Chỉ tải phần mềm từ các liên kết dưới đây.